Artykuł sponsorowany
Stanowisko przy maszynie wielopiłowej — co ogranicza odrzut, zmęczenie operatora i chaos przy podawaniu materiału
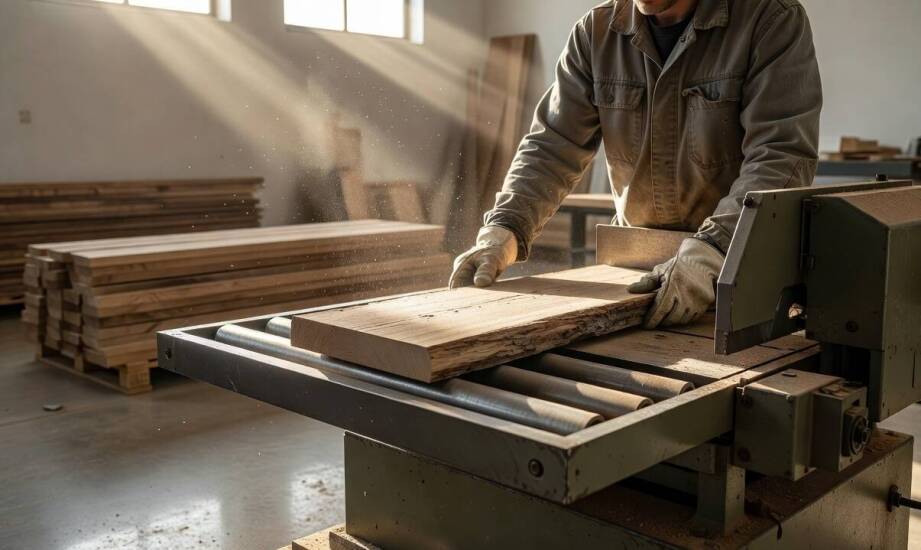
Rozkrój wzdłużny tarcicy w zakładach stolarskich wymaga precyzji i powtarzalności, co wymusza stosowanie zaawansowanych maszyn obróbczych. Tradycyjne metody cięcia pochłaniają wiele czasu, natomiast wprowadzony do linii produkcyjnej wielopiłowy podział materiału radykalnie skraca czas wykonania serii. Ciągła praca z wieloma tarczami tnącymi jednocześnie generuje jednak specyficzne obciążenia dla sprzętu i personelu. Operator musi nieustannie kontrolować ruch desek lub pryzm, aby wyeliminować ryzyko zakleszczenia surowca w komorze roboczej. Prawidłowe przygotowanie stanowiska wymaga połączenia wiedzy o mechanice urządzenia z przemyślaną logistyką przestrzeni całego warsztatu.
Co skutecznie chroni przed odrzutem obrabianego drewna?
Bezpieczeństwo pracy opiera się w głównej mierze na właściwym zabezpieczeniu strefy roboczej przed nagłym wyrzuceniem surowca. Przemysłowe wielopiły do drewna wykorzystują dedykowane systemy blokujące, które znacznie różnią się od rozwiązań znanych ze zwykłych pilarek stołowych. Zamknięta osłona strefy cięcia zatrzymuje odłamki oraz odcina dostęp do wirujących narzędzi, stanowiąc bezwzględnie pierwszą linię ochrony personelu. Kluczowym elementem konstrukcyjnym pozostają jednak zapadki przeciwodrzutowe zamontowane nad i pod stołem roboczym maszyny. Te wielorzędowe kurtyny stalowych palców swobodnie przepuszczają tarcicę w kierunku posuwu, ale natychmiast blokują się przy jakiejkolwiek próbie cofnięcia deski.
Eliminacja tradycyjnego klina rozszczepiającego na rzecz tak złożonego układu zapadek wynika wprost z faktu cięcia wieloma piłami, gdzie naprężenia zwalniane w drewnie mają nieprzewidywalny charakter. Mechaniczny system transportowy dodatkowo stabilizuje cały przebieg obróbki. Zastosowany zespół potężnych wałów ciągnących dociska surowiec do podstawy i wymusza jednostajny ruch elementu przez komorę tnącą, co ogranicza szansę na utratę kontroli nad torem materiału. Boczne prowadnice rolkowe pomagają utrzymać pożądany kąt wprowadzania drewna. Dzięki temu tarcze pracują bez zbędnych obciążeń bocznych i bicia osiowego, a urządzenie płynnie pokonuje opór cięcia.
Jak zorganizować ergonomiczne stanowisko obróbcze?
Wydajność cięcia zależy w równym stopniu od parametrów technicznych maszyny, co od optymalnego dostosowania przestrzeni do fizycznych uwarunkowań człowieka. Standardowa wysokość blatu na poziomie 85–95 centymetrów stanowi wyłącznie orientacyjny punkt wyjścia. Zgodnie z wytycznymi ergonomicznymi wysokość stanowiska powinna być ściśle dopasowana do wzrostu operatora oraz konkretnego modelu maszyny. Zbyt nisko osadzony stół wymusza ciągłe pochylanie tułowia, podczas gdy zbyt wysoki mocno obciąża obręcz barkową i ramiona w trakcie wielogodzinnej zmiany.
Dostawca maszyn stolarskich INTERPART Aleksander Tybora zwraca uwagę na konieczność uwzględnienia drogi, jaką przebywa gruby asortyment przed wejściem do mechanizmu ciągnącego. Składowanie ciężkiego materiału wsadowego na wózkach lub podnośnikach nożycowych w bezpośrednim sąsiedztwie strefy podawczej pozwala uniknąć wielokrotnego dźwigania pryzm z poziomu posadzki. Proces odbioru gotowych łat wymaga z kolei instalacji długich stołów rolkowych po stronie wyjściowej. Sprzęt ten grawitacyjnie odprowadza wycięte drewno poza strefę zagrożenia, likwidując zatory u wylotu urządzenia. Drogi transportowe wokół stanowiska należy wytyczyć w taki sposób, aby ścieżki wózków widłowych nigdy nie przecinały się z trasami ruchu pieszego. Operator steruje pracą maszyny, stojąc zawsze z boku linii cięcia, co zapewnia mu odpowiedni dystans ochronny.
Utrzymanie pełnej sprawności układów zabezpieczających wymaga rygorystycznych przeglądów przed uruchomieniem każdego cyklu produkcyjnego. Sprawdzanie swobodnego opadania palców przeciwodrzutowych, weryfikacja szczelności obudowy i kontrola czystości wałów pociągowych to rutynowe zadania warunkujące płynność pracy. Krótki test napędów na biegu jałowym pozwala wychwycić nietypowe wibracje, które często świadczą o zużyciu łożysk czy uszkodzeniu zębów tarczy. Dobrze zaplanowane stanowisko łączy przemyślaną budowę maszyny z odpowiednio wyprofilowanym układem hali. Wielogodzinny proces rozkroju wzdłużnego przestaje być wtedy źródłem fizycznego wyczerpania pracownika, a staje się w pełni powtarzalnym etapem obróbki drewna.
Kategorie artykułów
Polecane artykuły

Kiedy ambulatoryjna pomoc przy uzależnieniu wystarcza osobie pracującej w centrum miasta
Osoby pracujące w centrum dużego miasta często łączą intensywny grafik zawodowy z codziennymi, długimi dojazdami. W takim środowisku nierzadko pojawia się również silna obawa przed ujawnieniem trudności związanych z nałogiem w miejscu zatrudnienia. Ukrywanie narastających problemów przed przełożonym

Jak PE i PTFE wpływają na opory ruchu oraz trwałość rolek i listew ślizgowych w liniach przemysłowych
Zastosowany w rolkach i listwach ślizgowych materiał bezpośrednio determinuje opory ruchu, poziom generowanego hałasu oraz szybkość zużycia elementów linii transportowej. Projektowanie wydajnych systemów dla rozlewni, sortowni magazynowych czy producentów żywności wymaga precyzyjnego dopasowania kom