Artykuł sponsorowany
Jak ocenić brązowy pręt przed wdrożeniem do produkcji seryjnej
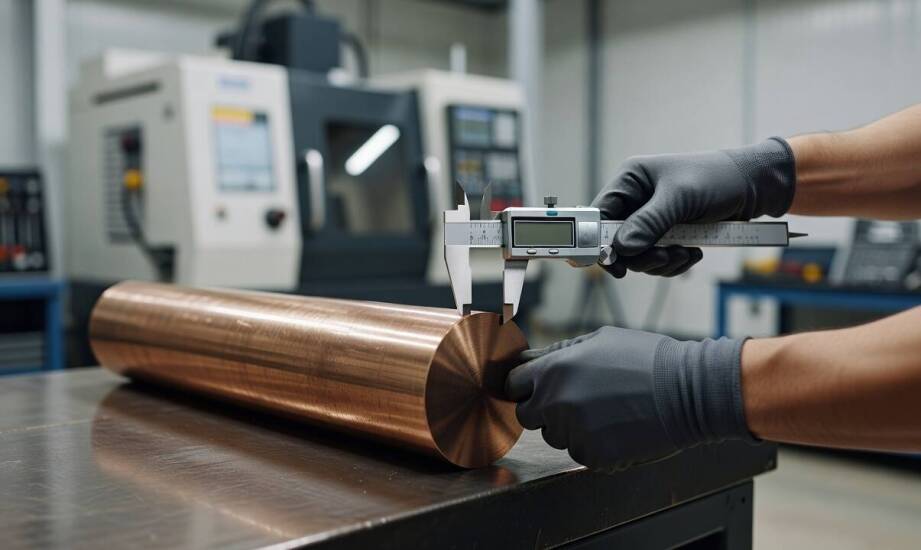
O przydatności półfabrykatu w produkcji seryjnej decyduje przede wszystkim przewidywalność obróbki i powtarzalność poszczególnych partii materiału. Sama nazwa gatunku stopu to za mało, aby zagwarantować bezproblemowy przebieg procesu na nowoczesnych maszynach numerycznych. Różnice w parametrach między dostawami mogą powodować nieprzewidziane odchyłki wymiarowe, drgania detalu podczas skrawania lub nadmierne zużycie kosztownych narzędzi. Skrupulatna ocena materiału przed uruchomieniem docelowej serii w zakładzie obróbczym pozwala ograniczyć ryzyko przestojów oraz kosztownych strat materiałowych.
Jakie cechy pręta z brązu sprawdzić przed toczeniem?
Przed planowaniem operacji toczenia weryfikacji podlega przede wszystkim tolerancja średnicy, prostoliniowość, ogólny stan powierzchni oraz zgodność z dokumentacją. Wyroby tego typu podlegają określonym klasom dokładności wymiarowej, a odchylenia zależą bezpośrednio od wybranej normy oraz technologii wykonania, na przykład ciągnienia na zimno lub wyciskania. Odpowiednia prostoliniowość na całej długości sztuki zapewnia stabilne zamocowanie detalu w uchwycie tokarki i zapobiega biciu promieniowemu. Zewnętrzna powłoka materiału musi pozostawać wolna od wtrąceń, głębokich rys czy wgnieceń transportowych, ponieważ wady te przenoszą się na gotowy element, zwłaszcza przy minimalnym naddatku na obróbkę wykańczającą. Podstawę weryfikacji stanowi zawsze certyfikat materiałowy potwierdzający skład chemiczny i właściwości mechaniczne konkretnego wytopu.
Parametry mechaniczne i dokładny skład chemiczny bezpośrednio rzutują na przebieg łamania wióra oraz tempo zużycia płytek skrawających z węglików spiekanych. Dodatek ołowiu w popularnych stopach łożyskowych, na przykład w CuSn7Zn4Pb7, ułatwia krótką fragmentację wióra i zmniejsza zjawisko przywierania brązu do krawędzi tnącej. Z kolei materiały konstrukcyjne pozbawione tego pierwiastka generują trudne do opanowania, długie wióry wstęgowe. Wyższa twardość tych stopów przyspiesza ścierne zużycie narzędzia roboczego i wymaga zastosowania chłodziwa pod wysokim ciśnieniem. Taka specyfika zwiększa również ryzyko lokalnego utwardzenia struktury podczas silnego tarcia. W efekcie może to prowadzić do utraty precyzji wymiaru na średnicy zewnętrznej już po wykonaniu kilkudziesięciu sztuk.
Jak dopasować wymagania do oferty półfabrykatów?
Konfrontacja założeń technologicznych z realną ofertą rynkową przynosi największe korzyści, gdy planowana długość detalu pozwala zminimalizować ilość odpadów. Hutnictwo dostarcza materiały w standardowych długościach fabrykacyjnych, które zazwyczaj oscylują wokół kilku metrów, jednak konkretne wartości zależą od polityki producenta. Zakłady dystrybucyjne oferują usługę cięcia na żądany wymiar, ale zakres tolerancji takiego podziału zależy od możliwości konkretnego parku maszynowego. Szeroka rozpiętość średnic oraz warianty przekrojów sześciokątnych umożliwiają inżynierom dobranie kształtu zbliżonego do finalnych gabarytów wyrobu. Wykorzystując dopasowane do projektu pręty z brązu, technolog zmniejsza objętość usuwanego naddatku i zauważalnie skraca czas pojedynczego cyklu obróbczego.
Weryfikacja dostępności odpowiednich stopów u dystrybutorów ułatwia planowanie ciągłości dostaw dla większych zakładów przemysłowych. Hurtownia metali kolorowych LOKO A.Z. ZYMEK zaopatrująca rynek produkcyjny utrzymuje bieżące zapasy różnorodnych formatów miedzi, mosiądzu, brązów i stopów specjalnych. Skrócenie łańcucha dostaw poprzez współpracę z wyspecjalizowanym punktem pozwala na stabilne zatowarowanie produkcji seryjnej bez konieczności zamrażania kapitału w surowcu. Oprócz sprzedaży klasycznych wałków i rur grubościennych, nowoczesne obiekty realizują usługi precyzyjnego cięcia strumieniem wody. Taka obróbka na zimno umożliwia wycinanie gotowych zarysów z grubych blach bez ingerencji cieplnej w strukturę materiału, eliminując konieczność kosztownego, wstępnego frezowania bryły u odbiorcy docelowego.
Praktyczny odbiór jakościowy materiału przed przyjęciem do magazynu rozpoczyna się od rygorystycznej kontroli wizualnej pod kątem mikropęknięć oraz odczytu oznaczeń hutniczych. Pracownicy działu weryfikują zgodność fizycznej dostawy z dołączonym atestem i sprawdzają, czy podczas transportu nie doszło do zagięć końcówek. Odkształcenia na skrajnych odcinkach pręta mogą uniemożliwić prawidłowe pochwycenie materiału w automatycznym podajniku tokarki, blokując całą linię. Właściwa selekcja półfabrykatu opiera się zatem na dokładnym zrozumieniu fizyki cięcia i wymogów dotyczących precyzji detalu. Traktowanie specyfikacji technicznej jako jedynego, oderwanego od praktyki kryterium wyboru prowadzi do komplikacji, dlatego bezpośrednia inspekcja wprowadzanej partii pozostaje niezaprzeczalnym fundamentem sprawnej produkcji.
Kategorie artykułów
Polecane artykuły

Kiedy ambulatoryjna pomoc przy uzależnieniu wystarcza osobie pracującej w centrum miasta
Osoby pracujące w centrum dużego miasta często łączą intensywny grafik zawodowy z codziennymi, długimi dojazdami. W takim środowisku nierzadko pojawia się również silna obawa przed ujawnieniem trudności związanych z nałogiem w miejscu zatrudnienia. Ukrywanie narastających problemów przed przełożonym

Jak PE i PTFE wpływają na opory ruchu oraz trwałość rolek i listew ślizgowych w liniach przemysłowych
Zastosowany w rolkach i listwach ślizgowych materiał bezpośrednio determinuje opory ruchu, poziom generowanego hałasu oraz szybkość zużycia elementów linii transportowej. Projektowanie wydajnych systemów dla rozlewni, sortowni magazynowych czy producentów żywności wymaga precyzyjnego dopasowania kom